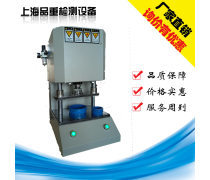
冲片机 连接材料物理特性分析与试验机制样的关键设备
在材料科学、高分子研究以及质量检验领域,物理特性分析仪器与试验机是获取材料力学、热学、电学等性能数据的核心工具。无论是万能试验机、冲击试验机还是热分析仪,其测试结果的准确性与可靠性,都高度依赖于一个常被忽视却至关重要的前置环节——标准试样的制备。冲天片机(简称冲片机),正是为这一环节量身打造的专业设备,广泛应用于橡胶、塑料、薄膜、皮革、纸张等材料的标准化制样,成为连接“原材料”与“精密测试”之间的桥梁。
一、冲片机在试验机体系中的定位
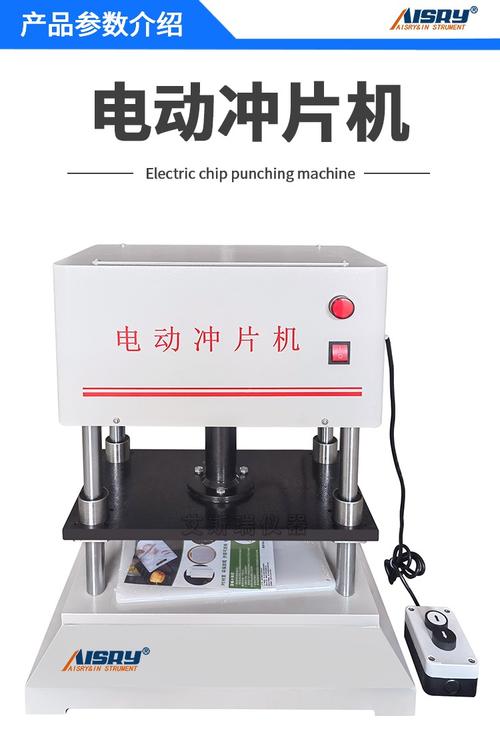
在试验机大家族中,冲片机属于“其它试验机”类别,但它不直接进行力学测量,而是作为辅助制样设备存在。其核心功能是:利用特定形状的裁刀(如哑铃形、矩形、圆形等),通过机械冲压或液压驱动,从片状材料上冲出尺寸精确、边缘光洁的标准试样。这些试样随后被送至拉力试验机、撕裂度仪、透湿杯、电阻率测试仪等设备,进行拉伸强度、断裂伸长率、撕裂性能、透气性、导电性等物理特性分析。若没有冲片机,手工裁剪会导致试样边缘粗糙、尺寸偏差大,直接造成测试数据离散度高、复现性差。
二、冲片机的工作原理与结构
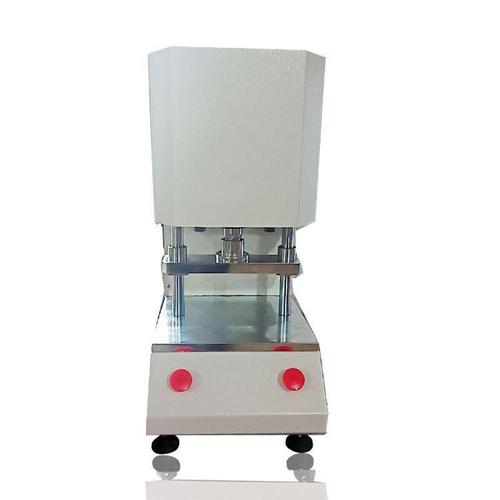
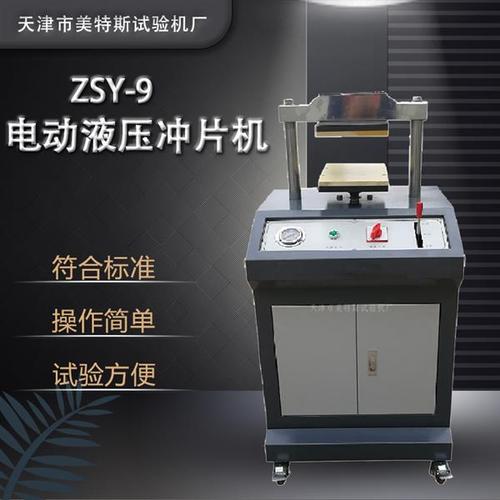
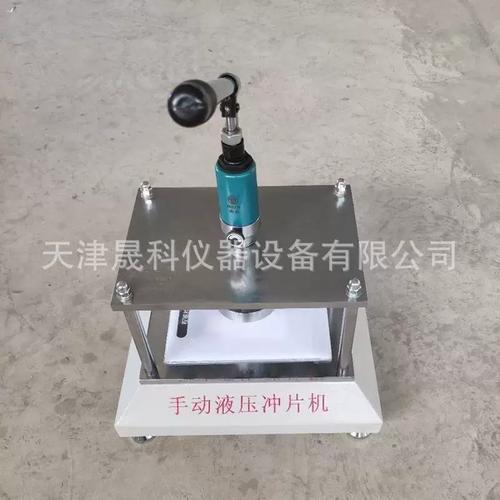
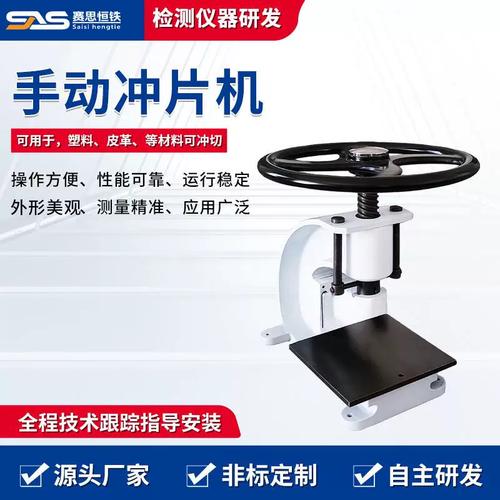
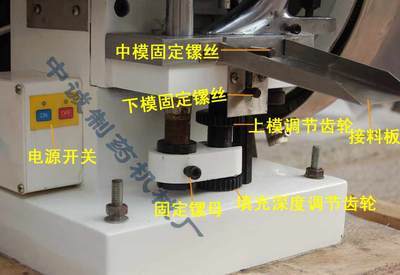
典型冲片机由机座、冲压头、裁刀夹具、手动或气动加压手柄、以及可更换的裁刀组组成。工作过程如下:将待测胶片或薄片平铺于冲切垫板上,降下冲压头,使裁刀垂直切穿材料,即可得到一个与裁刀轮廓一致的标准试样。高精度冲片机常配有导向柱,确保裁刀垂直起落而不倾斜,同时允许快速更换不同规格的裁刀(符合GB/T 528、ISO 37、ASTM D412等标准)。气动或电动款可进一步提高效率,减少人为施力差异。
三、关键物理特性指标
在选型与使用中,冲片机的以下物理特性直接影响试样质量:
- 冲切力:足够克服材料的剪切强度,尤其对高硬度橡胶或增强塑料,须匹配较大的机械增益或气动压力。
- 冲程与速度:垂直冲程要保证裁刀完全贯穿且不损伤垫板;冲切速度过快会引起边缘裂纹,过慢则效率低下。
- 平行度与同轴度:冲头与裁刀座、垫板的平行度误差应小于0.05 mm,否则试样厚度或形状不均匀。
- 裁刀精度:刀刃轮廓公差通常要求在±0.02 mm内,刃口锋利且无毛刺。
四、与其它试验机的协同应用案例
以橡胶拉力测试为例:研发人员先用冲片机从硫化胶片上冲出5个哑铃形试样,再在电子拉力试验机上以500 mm/min速度拉伸。冲片机确保了每个试样的窄部宽度(如6.0 mm±0.1 mm)和标距(如25 mm)一致。若冲片环节存在毛刺或尺寸偏差,则拉伸强度往往偏低、断点偏移,误导配方设计。同样,在塑料薄膜热收缩试验中,需用冲片机取得100 mm×100 mm方形试样;在介电强度测试中,则需圆形试样。因此,几乎所有物理特性分析与试验机都在等待冲片机交付的第一份“待测样”。
五、如何选择适合的冲片机
用户应考虑以下因素:
- 被测材料种类与厚度:橡胶、塑料、薄膜、软泡、纺织品需求不同;
- 制样标准:是否要求气动自动冲片或带垫板防护;
- 试验通量:高频率实验室宜选用电动/气动台式机;
- 裁刀匹配:是否具有标准裁刀库,且易更换;
- 安全性:需具备双手操作或防护罩,杜绝压手事故。
六、日常维护与制样要点
定期检查裁刀刃口,出现缺口或卷刃应及时更换;垫板磨损后需铣平或替换,否则底层材料切不透;每次冲切前擦净材料表面,避免杂质压伤裁刀;取样应避开材料边缘、气泡或杂质区域。只有保持冲片机本身处于优良状态,后续试验机的力值、位移、温度等数据才具有科学意义。
总而言之,冲片机虽不在物理特性分析仪器中直接“读数”,却是完整测试链条上的可靠固定者。正如计量学所言:没有均匀一致的试样,就没有可比可靠的数据。在试验机家族里,它不起眼,却犹如基石一般不可或缺。下一次操作拉力机或撕裂仪之前,不妨精心检查那台安静的冲片机与锋锐的裁刀,因为每一份高精度数据都始于一季完美的制片。
如若转载,请注明出处:http://www.in-toutiao.com/product/50.html
更新时间:2026-10-03 14:26:11